
JUNTE-SE A MILHARES DE PESSOAS
Entre para nossa lista e receba conteúdos exclusivos e com prioridade.
Entre para nossa lista e receba conteúdos exclusivos e com prioridade.
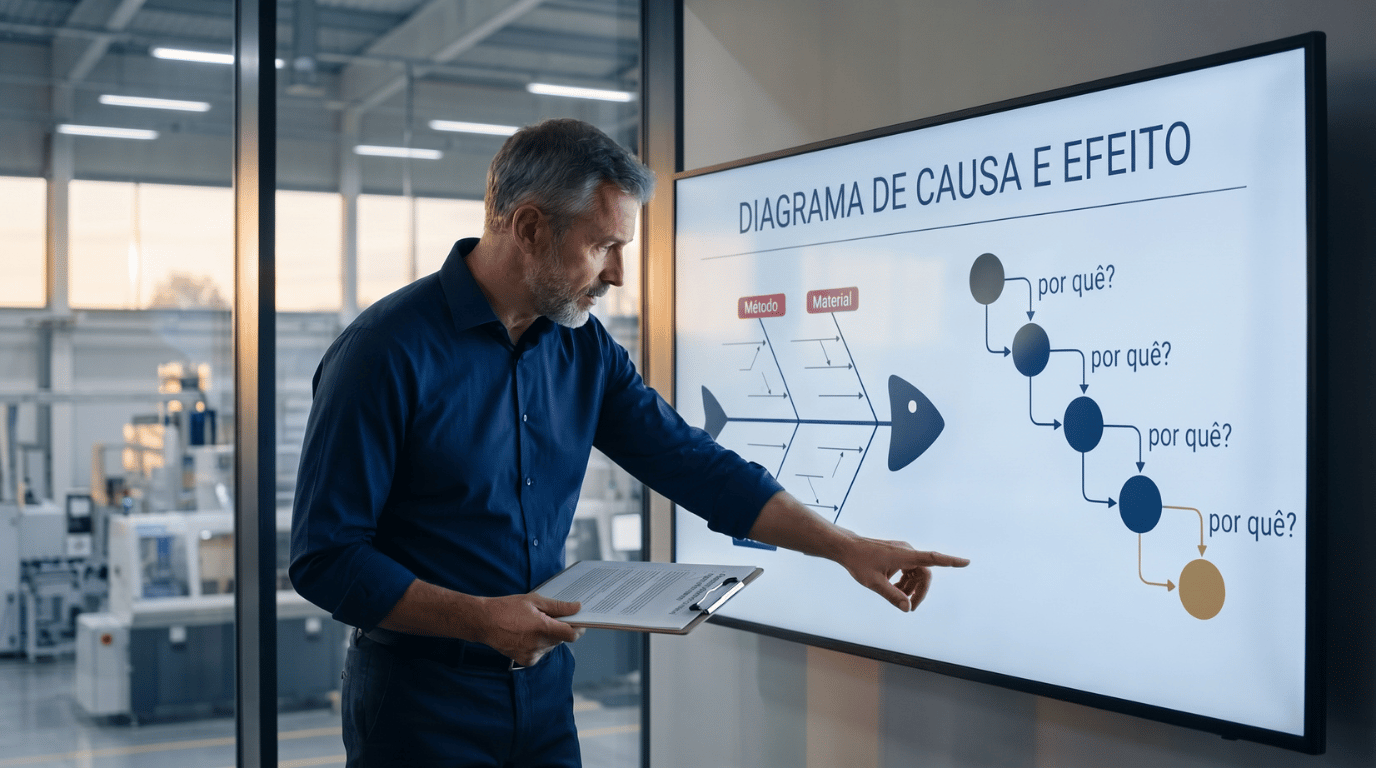
Análise de causa raiz (RCA): o que é, como fazer passo a passo e as 5 ferramentas — 5 porquês, Ishikawa, Pareto, FMEA e entrevista.
Resposta Direta: Análise de causa raiz (RCA — Root Cause Analysis) é um processo estruturado para identificar a origem fundamental de um problema — a causa que, se eliminada, impede a recorrência. Em vez de tratar o sintoma, ela investiga o sistema, prioriza a prevenção e orienta a ação corretiva na fonte. As cinco ferramentas mais usadas são os 5 Porquês, o Diagrama de Ishikawa (causa e efeito), o FMEA, o Diagrama de Pareto e a Entrevista estruturada. A análise de causa raiz é a etapa central da fase Analisar do DMAIC, da etapa 3 do MASP e do 4º P do Modelo Toyota (Problem Solving) — e é exigência explícita de sistemas de gestão certificados (ISO 9001, ISO 14001, ISO 45001 e normas setoriais, como a IATF 16949 e ISO 2000 e ISO 27001).
Regra de ouro: sem dados, a análise de causa raiz vira opinião. A diferença entre um diagnóstico que resolve e um paliativo que volta é exatamente essa: a causa foi validada com dados ou foi assumida por consenso?
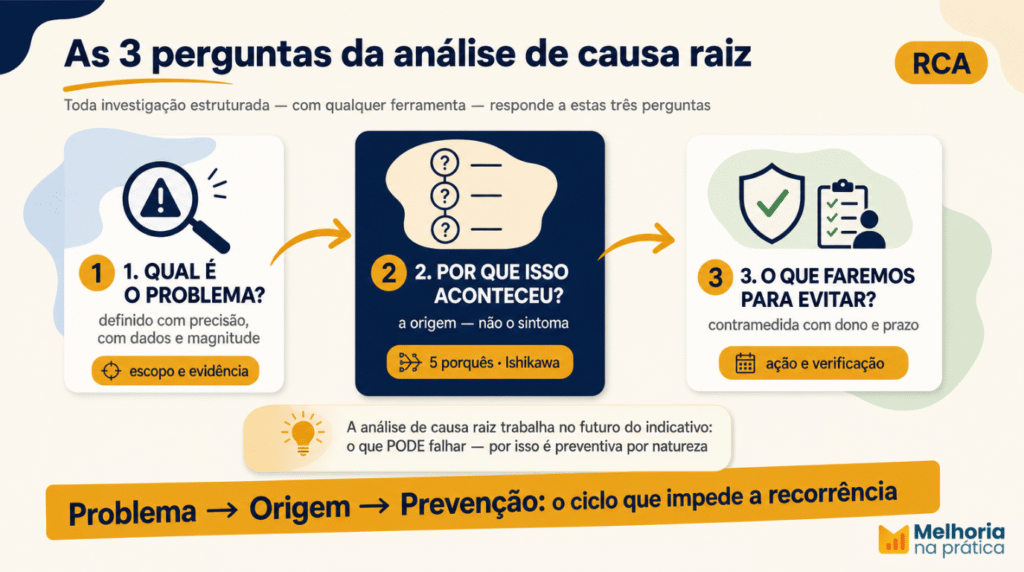
Em sua essência, a análise de causa raiz responde a três perguntas que estão contidas em qualquer investigação estruturada:
A análise de causa raiz é uma técnica básica de resolução de problemas, usada em organizações que adotam a melhoria contínua e que, como o nome sugere, buscam a raiz do problema em vez de aplicar soluções que tratam apenas dos efeitos superficiais.
A história da análise de causa raiz começa com a engenharia e com Sakichi Toyoda, inventor e empresário japonês, pai do fundador da Toyota Motor Company. Ele inspirou a criação do Sistema Toyota de Produção e formulou a prática de perguntar “por que?” repetidamente até chegar à origem — a semente do que hoje chamamos de 5 Porquês.
Jeffrey Liker, em “O Modelo Toyota” (2004), organizou a cultura da Toyota em 4 Ps:
| P | Pilar | O que significa na prática |
|---|---|---|
| P1 | Philosophy (Filosofia) | Pensamento de longo prazo: decisão baseada em propósito, não em resultado imediato. |
| P2 | Process (Processo) | Eliminar desperdício e criar fluxo; processo correto gera resultado correto. |
| P3 | People/Partners (Pessoas e Parceiros) | Respeitar, desafiar e desenvolver as pessoas e a rede de parceiros. |
| P4 | Problem Solving (Solução de Problemas) | Aprendizagem e melhoria contínuas: ir ao gemba, verificar com os próprios olhos, encontrar a causa raiz e padronizar. |
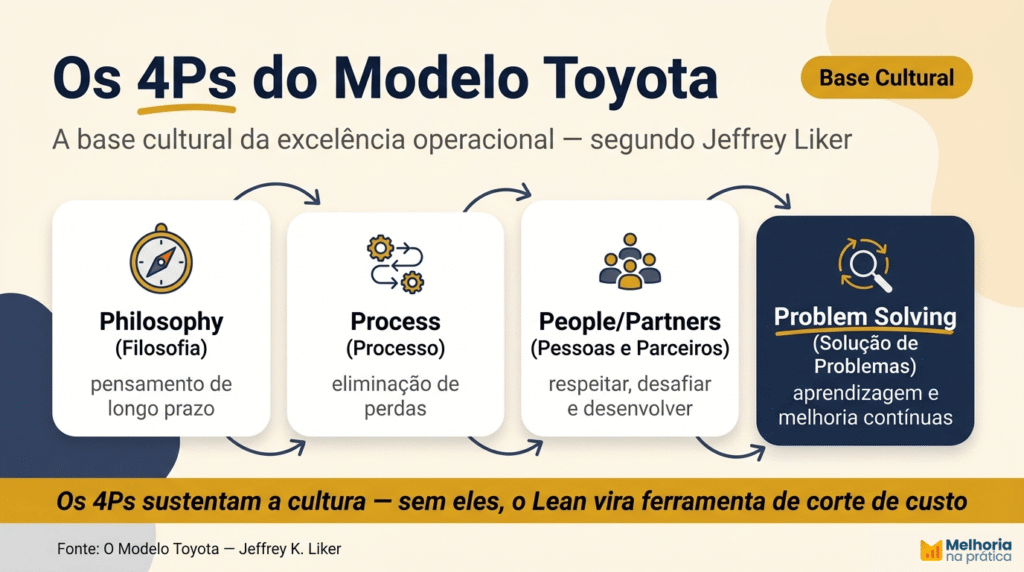
O 4º P é o motor dos outros três. Filosofia, processo e pessoas sem solução de problemas estruturada viram intenção. É o Problem Solving que transforma cultura em resultado mensurável — e é exatamente aqui que a análise de causa raiz entra. Por isso ela é peça central de qualquer sistema de excelência operacional: confira como esse conceito se integra ao sistema completo no nosso artigo de Excelência Operacional.

Este é o ponto que separa quem resolve de quem remenda:
Eliminar sintoma custa caro duas vezes: você paga a correção agora e paga de novo quando o problema retornar. Eliminar a causa raiz custa uma vez.
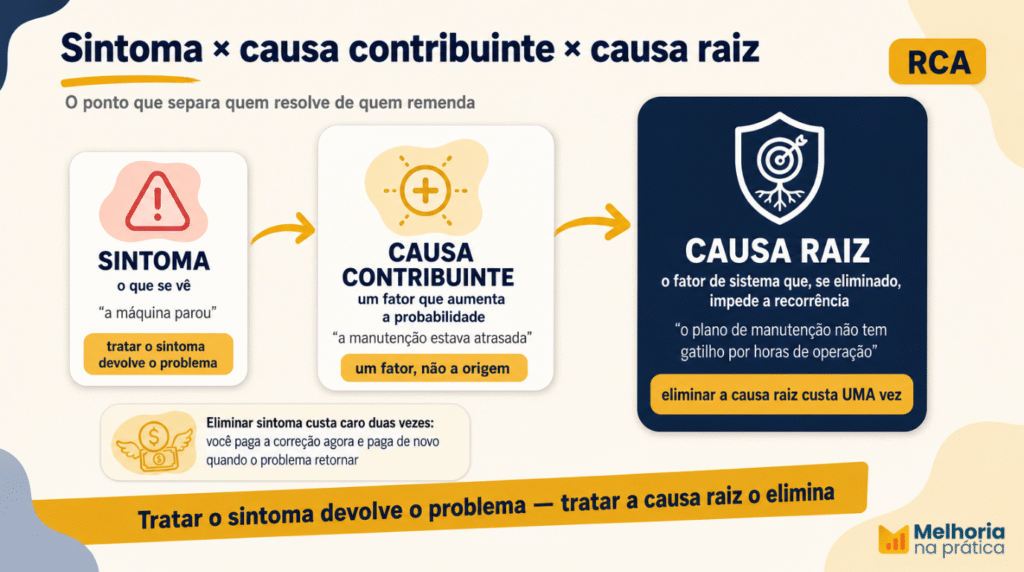
Confundir as duas é o erro mais caro da melhoria contínua: aplicar ação local a um problema de sistema gera ciclos infinitos de reinspeção.
A análise de causa raiz também precisa distinguir dois tipos de variação — conceito central do Controle Estatístico de Processo (CEP):
O erro mais caro: ajustar um processo estável (causa comum) como se fosse causa especial — o chamado tampering — aumenta a variação em vez de reduzi-la (experimento do funil de Deming). Saber qual tipo de causa você está diante decide se você age no sistema ou no ponto.
É fácil encontrar uma solução de curto prazo para um problema de processo. Com o tempo, porém, essas correções acumulam e começam a consumir tempo e esforço de forma insustentável — elas não eliminam os 7 desperdícios do Lean.
Os motivos concretos para investir na análise:
| Norma | Exigência relacionada à causa raiz |
|---|---|
| ISO 9001:2015 (Gestão da Qualidade) | Cláusula 10.2 — para cada não conformidade: investigar as causas, determinar a ação corretiva que elimine a causa e evite a recorrência, e avaliar a eficácia da ação |
| ISO 14001:2015 (Gestão Ambiental) | Cláusula 10.2 — mesma lógica aplicada a não conformidades e ações corretivas ambientais |
| ISO 45001:2018 (Saúde e Segurança Ocupacional) | Cláusula 10.2 — investigação de incidentes (10.2.2) com identificação da causa raiz e definição de ações corretivas (10.2.3) |
| IATF 16949 (Automotiva) | Cláusula 10.2.3 — exige solução de problemas estruturada (método como 8D), análise de causa raiz e validação da eficácia, incluindo a prevenção de recorrência |
Em auditoria, é onde o auditor mais aprofunda: a profundidade da investigação de causa raiz é um dos pontos de maior risco de não conformidade. Tratar “causa aparente” em auditoria é a forma mais rápida de abrir uma NC no próximo ciclo.
Use a análise de causa raiz quando o problema for crônico — ou seja, ocorre repetidamente e está impedindo o fluxo de informações, serviços ou produtos.
Os cinco ambientes típicos de aplicação:
Quando NÃO usar: se o problema é simples e a causa já é conhecida, você não precisa de uma análise de causa raiz — precisa de um PDCA para implementar a correção. Confira o ciclo PDCA e a comparação entre DMAIC, PDCA e MASP para escolher o método certo.
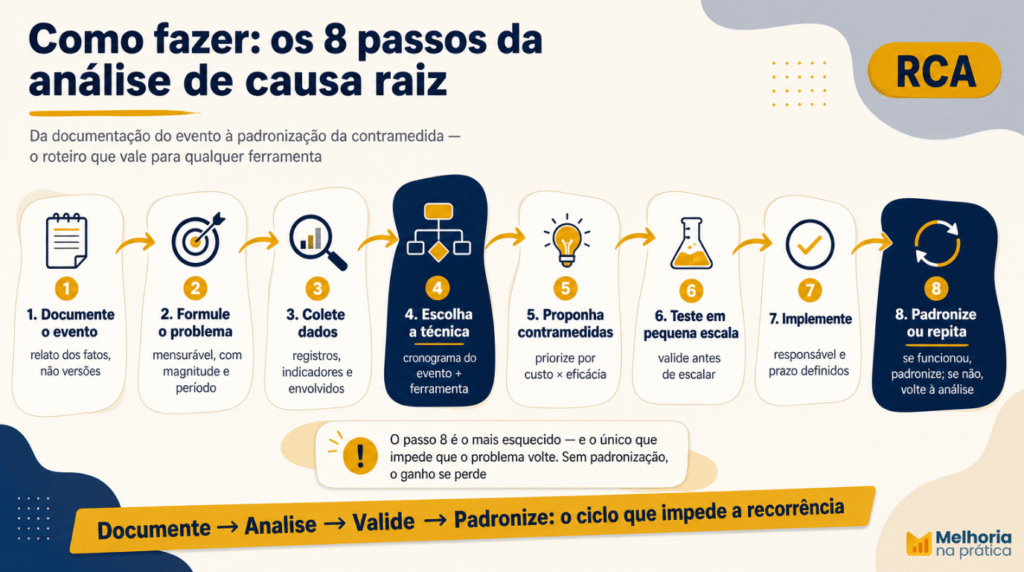
Estas regras valem para qualquer ferramenta de análise:
| Ferramenta | Header | Tipo de problema | Cuidado |
|---|---|---|---|
| 5 Porquês | Cadeia causal simples | Rapidez e baixo custo | Pode parar em causa superficial |
| Ishikawa | Múltiplas causas possíveis | Mapear hipóteses em equipe | Não prioriza nem valida |
| FMEA | Falhas potenciais (preventivo) | Risco, severidade, segurança | Não investiga o que já falhou |
| Pareto | Muitas causas concorrentes | Priorizar por impacto (80/20) | Precisa de dados de frequência |
| Entrevista | Contexto e histórico | Visão do processo e das pessoas | Não substitui dados |
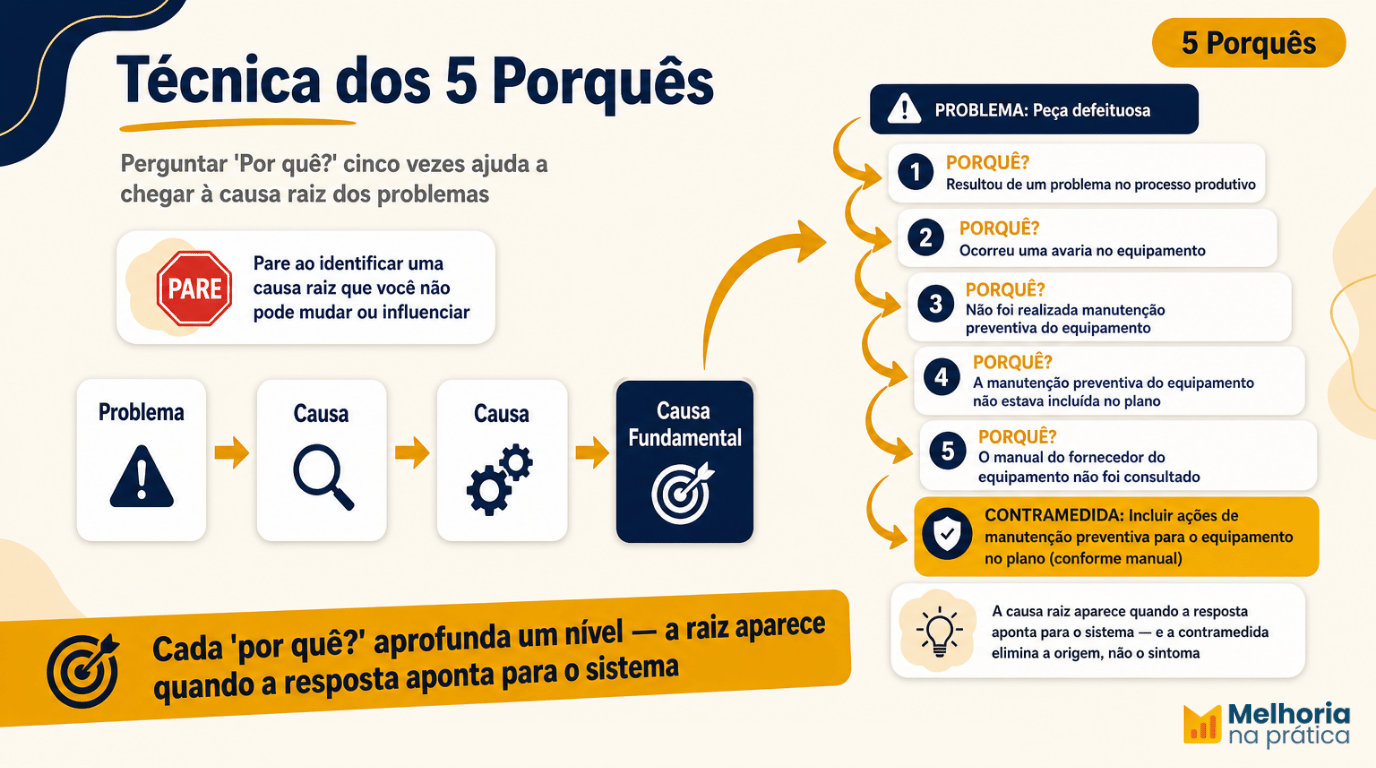
O método mais conhecido é a cadeia de perguntas “por quê?”. Exemplo real:
Declaração do problema: os cartões de visita foram impressos em fonte vermelha, não preta.
Causa raiz: os dados do estoque foram inseridos incorretamente. A contramedida natural é um poka-yoke — um alerta no sistema que confirme o valor numérico na digitação, impedindo o erro na origem.
A limitação: a técnica é simples e rápida, mas sua eficácia depende da disciplina da equipe. Um grupo pouco engajado não aprofunda o suficiente e para numa causa superficial — gerando uma solução que não impede a recorrência.
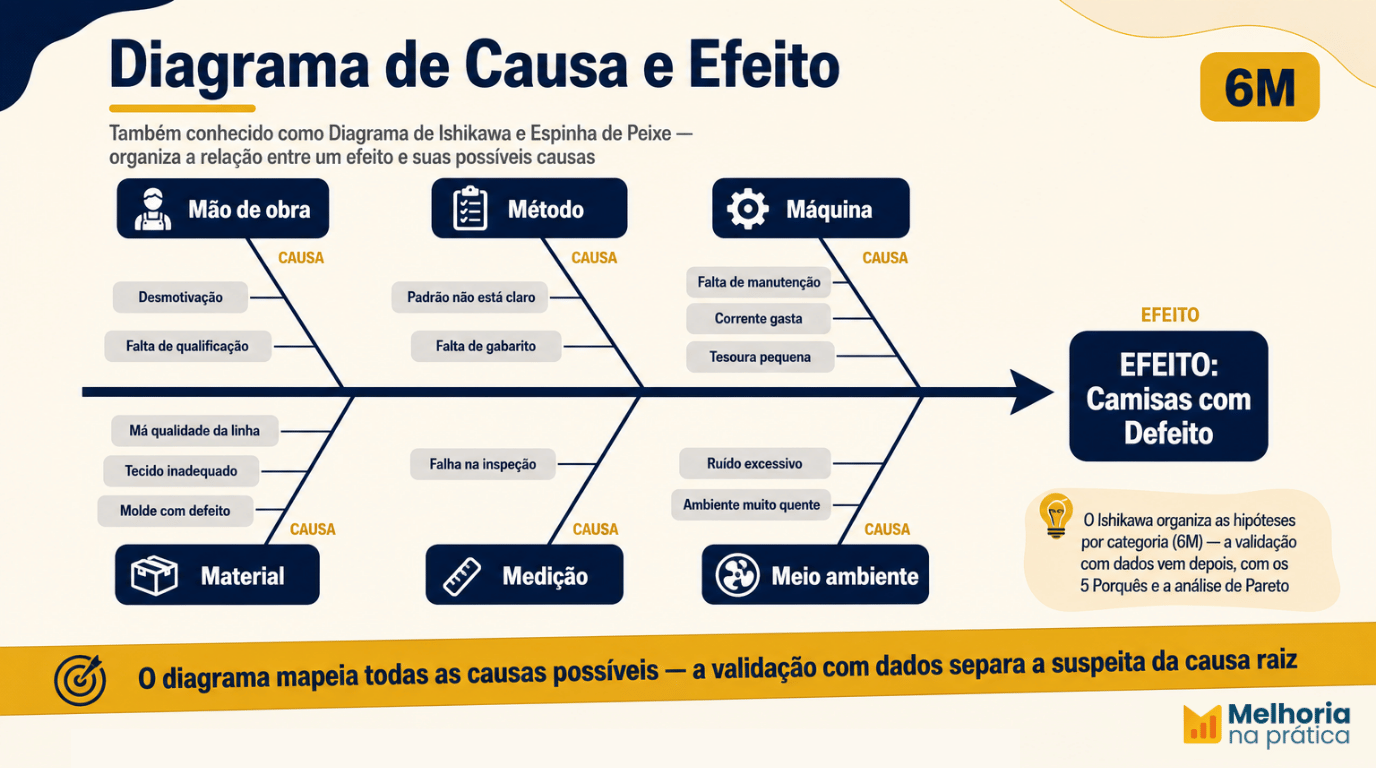
O Diagrama de Causa e Efeito, também chamado de Espinha de Peixe ou Diagrama de Ishikawa, é uma ferramenta visual que mapeia causas potenciais por categoria, para depois dividi-las até chegar à causa raiz. A ferramenta foi criada por Kaoru Ishikawa, engenheiro japonês na década de 1940.
As 6 categorias clássicas (6M) são:
Como aplicar: defina a declaração do problema como uma pergunta (ex.: “Por que nossas camisas saem com defeito?”). Essa pergunta forma a cabeça do peixe. As espinhas são as categorias; a partir delas, a equipe levanta hipóteses. Exemplo: em Máquina, questiona-se a manutenção da máquina de costura — o que pode levar à implantação de manutenção preventiva e ao ajuste de parâmetros. Em Mão de obra, questiona-se a qualificação e o nível de motivação da equipe.
O valor do diagrama não é a imagem final: é a conversa de engenharia que ele obriga a acontecer.
Aprofunde: o Diagrama de Causa e Efeito e as demais ferramentas gráficas fazem parte das 7 ferramentas da qualidade — e cada uma delas está sendo transformada pela IA.
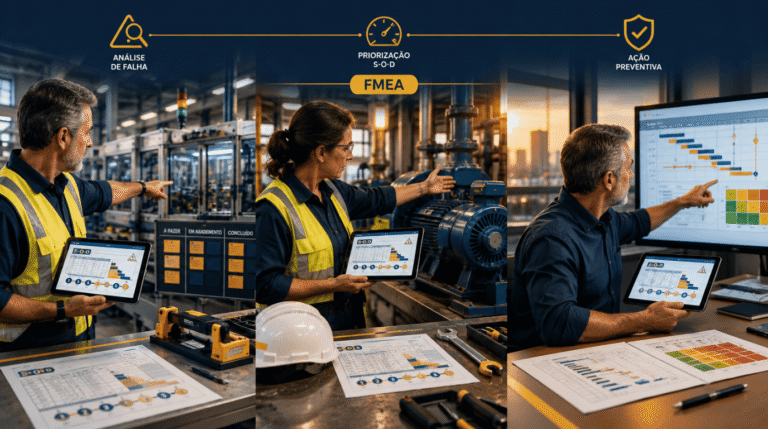
O FMEA examina um processo para identificar onde e como as falhas podem ocorrer e quais seriam suas consequências. Ele pode ser aplicado antes de o processo entrar em operação — é a única das cinco ferramentas preventiva por natureza.
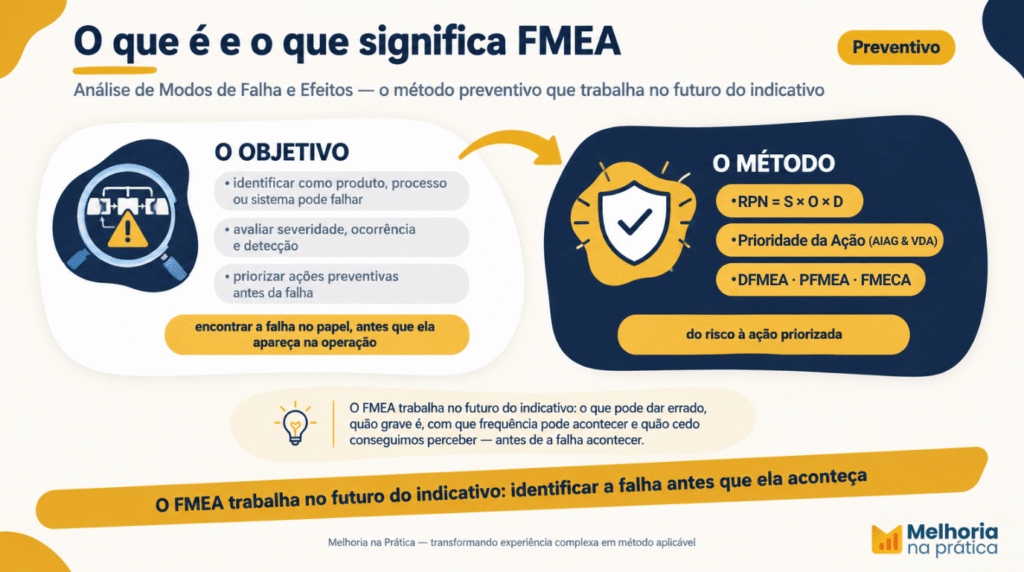
Etapas de elaboração:
É amplamente usado na indústria automotiva e na manutenção industrial, além de ser recomendado em projetos de melhoria Seis Sigma. Saiba mais sobre FMEA no nosso guia completo aqui.
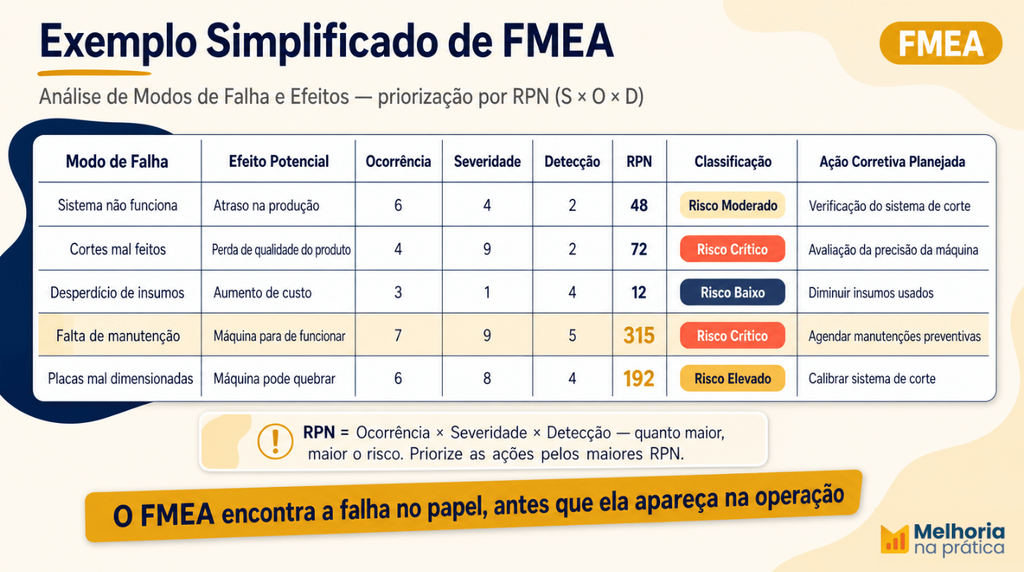
O princípio de Pareto deu origem ao Diagrama de Pareto: a combinação de um gráfico de barras com uma linha cumulativa. Cada barra representa um tipo de defeito ou problema; a altura indica a frequência ou o custo. As barras são ordenadas da maior para a menor, e a linha mostra o percentual acumulado.
Etapas:
A lógica: poucos motivos geram a maior parte do problema. É a ferramenta ideal para quando você tem muitos cursos de ação possíveis e precisa decidir por onde começar.
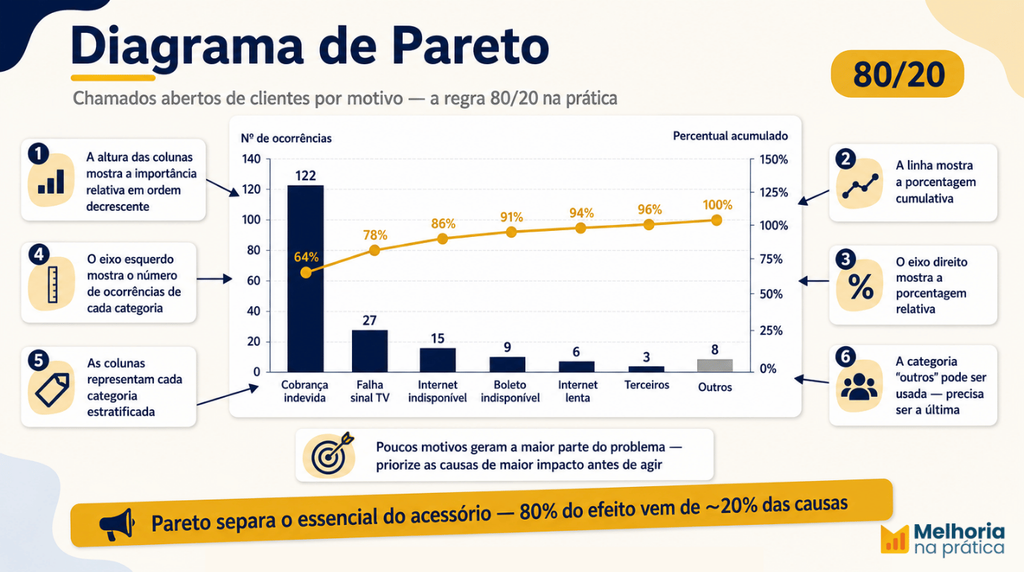
A entrevista é, possivelmente, a técnica a aplicar antes de qualquer outra. Consiste em perguntar ao responsável pelo processo e às partes interessadas sobre o problema e suas causas percebidas.
Roteiro:
Cuidado com a condução: não é raro o entrevistado se sentir ameaçado ou interpretar as perguntas como agressivas. O tom define o resultado. É especialmente útil quando há mais de uma análise para conduzir e você precisa identificar qual problema tem maior valor para o negócio.
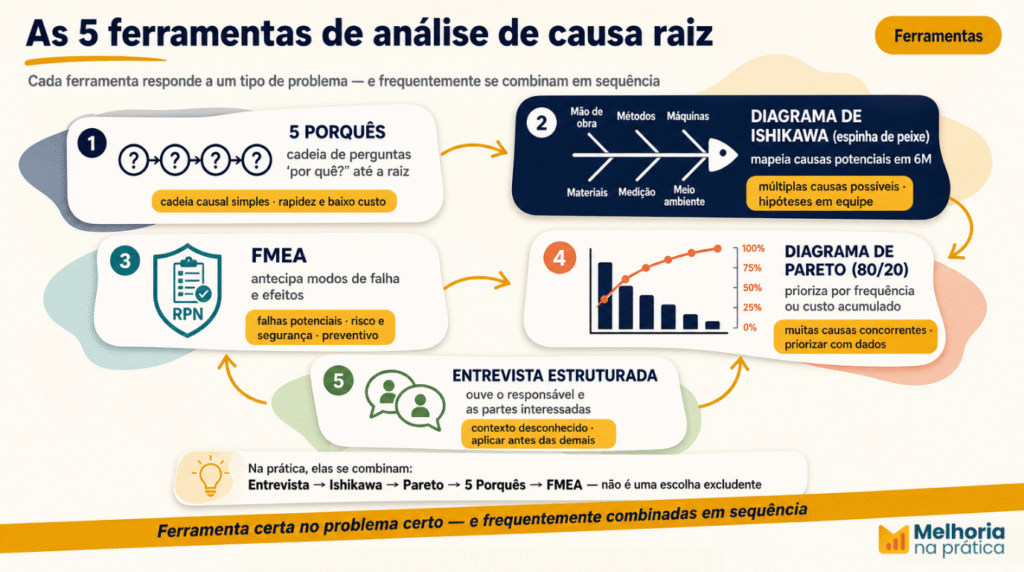
Na prática, elas se combinam: Entrevista → Ishikawa → Pareto → 5 Porquês → FMEA. Não é uma escolha excludente.
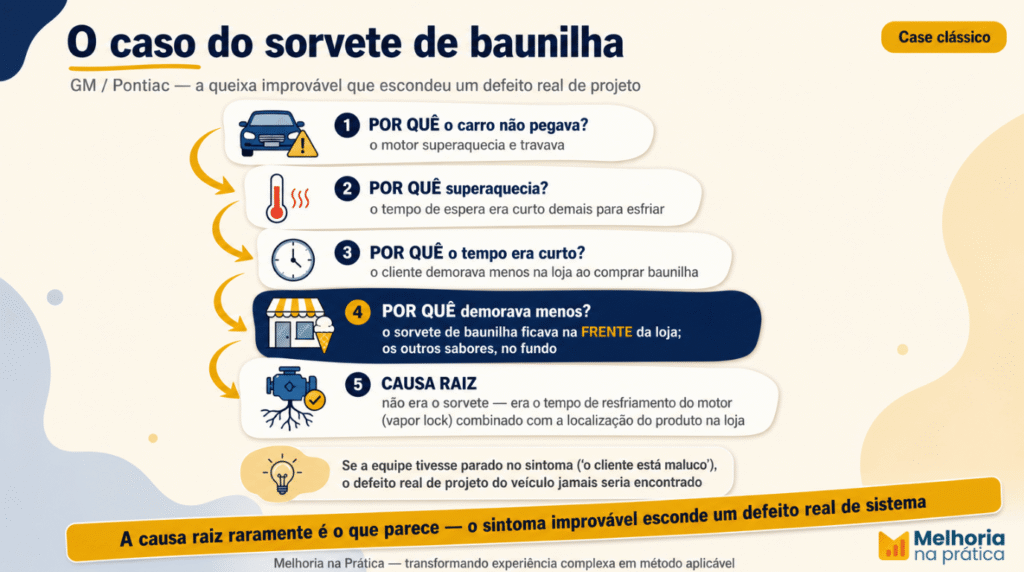
Um dos exemplos mais célebres de análise de causa raiz na indústria automotiva é o “caso do sorvete de baunilha“, relatado pelo engenheiro da General Motors Ralph Nader em suas palestras sobre solução de problemas — e amplamente citado em treinamentos de qualidade.
O problema relatado: um cliente da divisão Pontiac (da GM) reclamava que seu carro não dava partida quando ele comprava sorvete de baunilha, mas funcionava normalmente quando comprava outros sabores. A reclamação parecia absurda — e a concessionária, inicialmente, tratou o cliente como irracional.
A análise de causa raiz: em vez de descartar a queixa, um engenheiro decidiu investigar com método. Aplicando a lógica dos 5 Porquês e a coleta de dados, ele descobriu que:
A causa raiz: não era o sorvete — era o tempo de resfriamento do motor combinado com a localização do produto na loja. O carro tinha um defeito de projeto (vapor lock / trava de vapor no sistema de combustível) que se manifestava apenas quando o motor não tinha tempo suficiente para esfriar.
A lição do caso: a causa raiz raramente é o que parece à primeira vista. Se a equipe tivesse parado no sintoma (“o cliente está maluco”), o defeito real de projeto do veículo jamais seria encontrado. O caso ensina três princípios da análise de causa raiz:
A análise de causa raiz não se limita à manufatura. Ela é aplicável a qualquer processo que tenha um indicador a proteger. Veja quatro exemplos em áreas diferentes:
Problema: o indicador OTIF (On-Time In-Full — no prazo e completo) caiu de 92% para 78% em dois meses, com clientes reclamando de pedidos entregues com itens faltantes.
Análise: o Pareto mostrou que 70% das faltas vinham de três SKUs de alta rotatividade. O 5 Porquês aprofundou: (1) item faltante → (2) separação manual errada → (3) código de barras ilegível no bin → (4) etiqueta impressa em impressora descalibrada → (5) sem controle de qualidade da impressão de etiquetas.
Causa raiz: o processo de impressão de etiquetas não tinha verificação de legibilidade. Contramedida: leitor óptico que valida o código antes de liberar a separação (poka-yoke) + calibração programada da impressora. Resultado: OTIF voltou a 91% em um mês e a falha não recorreu.
Problema: a Disponibilidade Física de uma bomba centrífuga caiu de 95% para 82%, derrubando o OEE da linha.
Análise: o registro de manutenção mostrou quebra por desgaste de rolamento. O 5 Porquês: (1) rolamento queimou → (2) falta de lubrificação → (3) lubrificação não executada no prazo → (4) o plano de lubrificação era por calendário, não por horas de operação → (5) a bomba operou em regime intenso sem reajuste do plano.
Causa raiz: o plano de manutenção preventiva não considerava a intensidade de uso do ativo. Contramedida: gatilho de lubrificação por horas de operação (via CMMS) + inspeção autônoma (TPM) do nível de óleo. Resultado: Disponibilidade voltou a 94% e o OEE da linha subiu 6 pontos.
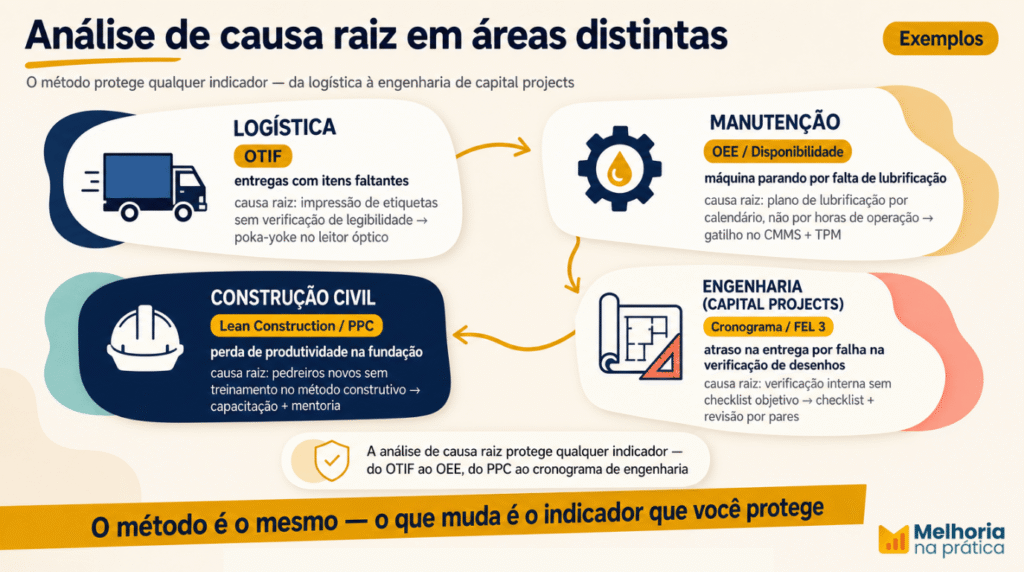
Problema: a produtividade da equipe de fundação da obra caiu 35% na terceira semana, atrasando o cronograma (impacto direto no PPC do Last Planner System).
Análise: o Ishikawa em 6M levantou hipóteses; o 5 Porquês aprofundou a principal: (1) ritmo caiu → (2) equipe nova demorava a executar → (3) pedreiros novos não tinham treinamento no método construtivo da obra → (4) a integração previa apenas “acompanhar os veteranos” → (5) não havia plano de treinamento formal para a frente de fundação.
Causa raiz: ausência de capacitação estruturada para mão de obra nova — um desperdício de espera e retrabalho que o Lean Construction ataca na origem. Contramedida: treinamento de 2 dias no método construtivo + par de mentoria (veterano + novato) + check-list de habilitação antes de liberar a frente. Resultado: produtividade recuperada em 2 semanas e PPC estabilizado acima de 85%.
Problema: o projeto de engenharia detalhada de um capital project atrasou 6 semanas porque desenhos voltaram em massa da verificação interna de qualidade — um gargalo que impactou o cronograma e o fluxo de caixa do FEL 3.
Análise: o Pareto mostrou que 60% das não conformidades eram de padronização de layer e anotações. O 5 Porquês: (1) desenho reprovado → (2) padrão de desenho não seguido → (3) projetista não consultou o manual → (4) o manual de padrões estava desatualizado e disperso → (5) a verificação interna não tinha checklist objetivo e era feita “de memória”.
Causa raiz: o processo de verificação interna de qualidade dos desenhos não era padronizado nem auditável. Contramedida: checklist de verificação (checklist de desenho) integrado ao sistema de gestão de documentos + manual de padrões atualizado e versionado + verificação em dois níveis (checklist + revisão por pares). Resultado: o tempo de verificação caiu 40% e a taxa de reprovação em primeira emissão caiu de 60% para 15%, destravando o cronograma da engenharia.
A análise não se completa com eficácia sem a equipe certa:
Na prática, esse papel costuma recair sobre profissionais de engenharia de produção, que unem visão de processo e método analítico.
A análise de causa raiz não é um método isolado — ela é a etapa central de métodos maiores:
Regra prática: problema com causa desconhecida e alta variação → análise de causa raiz dentro do DMAIC. Problema de fluxo sem análise causal → Lean/VSM. Melhoria simples com causa já conhecida → PDCA.
A IA não substitui o raciocínio estruturado — ela acelera exatamente onde o método mais trava:
O que não muda: o julgamento sobre o que é uma causa raiz válida continua humano. A IA organiza e sugere; quem decide e responde pelo resultado é o profissional. Veja como usar resolução de problemas com inteligência artificial na prática.
É um processo estruturado para identificar a origem fundamental de um problema — a causa que, se eliminada, impede a recorrência. Também é chamada de RCA (Root Cause Analysis).
O sintoma é o que se vê (a máquina parou). A causa raiz é o fator de sistema que, se eliminado, impede que o problema volte (o plano de manutenção não tem gatilho por horas de operação).
Os 5 Porquês, o Diagrama de Ishikawa (causa e efeito), o FMEA, o Diagrama de Pareto e a Entrevista estruturada.
É a técnica de perguntar “por que?” repetidas vezes até chegar à origem do problema. Foi inspirada na prática de Sakichi Toyoda e incorporada ao Sistema Toyota de Produção.
É uma ferramenta visual (também chamada Espinha de Peixe) que organiza as causas potenciais de um problema em seis categorias: mão de obra, método, máquina, material, medição e meio ambiente.
O Ishikawa mapeia várias causas possíveis em paralelo; os 5 Porquês aprofundam uma cadeia causal até a raiz. Usados juntos: o Ishikawa levanta as hipóteses e os 5 Porquês investigam a mais provável.
Quando o problema é crônico — ocorre repetidamente e está impedindo o fluxo de informações, serviços ou produtos. Se a causa já é conhecida, basta um PDCA.
Um facilitador, os membros envolvidos no processo, o responsável pela área, especialistas técnicos e, se houver risco, um especialista em saúde e segurança.
Não. O FMEA é preventivo (o que pode falhar); a análise de causa raiz é, em geral, reativa (por que falhou). São complementares.
A análise de causa raiz é uma etapa dentro do DMAIC — especificamente a fase Analisar. O DMAIC é o método completo, que também define o problema, mede a linha de base, implementa a solução e controla o ganho.
Sim. A ISO 9001 (cláusula 10.2), a ISO 14001 (10.2), a ISO 45001 (10.2) e demais normas setoriais exigem investigar as causas de não conformidades e incidentes, definir ações corretivas que eliminem a causa e avaliar a eficácia — ou seja, exigem análise de causa raiz.
Sim — a Melhoria na Prática oferece um kit com a cadeia de 5 Porquês, o modelo de Ishikawa e a matriz de priorização de causas prontos para usar.
A análise de causa raiz é o divisor entre a melhoria que sustenta e a correção que retorna. É o 4º P do Modelo Toyota — a solução de problemas que transforma cultura em resultado — e a exigência normativa que sustenta qualquer sistema de gestão certificado. O caso do sorvete de baunilha lembra que a causa raiz raramente é o que parece; os exemplos de OTIF, OEE, Lean Construction e capital projects mostram que o método protege qualquer indicador.
Com as cinco ferramentas em mãos, você tem autonomia para identificar as causas geradoras com eficácia — mas vale lembrar: sem a cultura certa e sem o compromisso com a coleta e o uso de dados, suas análises vão falhar.
Para aprofundar: veja como a análise se encaixa no MASP e no DMAIC, domine as ferramentas da qualidade que sustentam a investigação, entenda o impacto da IA na resolução de problemas e veja como a solução de problemas sustenta o sistema de Excelência Operacional.
📥 Material complementar: baixe o Checklist de Análise de Causa Raiz — cadeia de 5 Porquês, modelo de Ishikawa em 6M e matriz de priorização de causas, prontos para aplicar no seu próximo problema.
Materiais para download
Checklist de Análise de Causa Raiz
📥 Material complementar: Baixe a Planilha de FMEA — Preencha a coluna de modo de falha, avalie S, O e D na escala de 1 a 10, e o NPR sai calculado na hora — com a Prioridade da Ação (H, M, L) e o dashboard de riscos prontos. Após implementar cada ação, reavalie e acompanhe a redução do risco.
Materiais para download
Planilha de FMEA
📥 Material complementar: baixe o ebook sobre o método de 8 etapas que a Toyota usa para resolver problemas

EBOOK
Meu 1º Projeto de Melhoria: As 8 etapas da Toyota para Resolver Problemas


Muito bem ilustrado e explicado. Parabéns.
Muito bom, fácil entendimento e muito didático.