
JUNTE-SE A MILHARES DE PESSOAS
Entre para nossa lista e receba conteúdos exclusivos e com prioridade.
Entre para nossa lista e receba conteúdos exclusivos e com prioridade.
OEE é a eficiência global do equipamento: Disponibilidade × Performance × Qualidade. Veja o que significa, a fórmula, como calcular com exemplo e como melhorar .
O OEE (Overall Equipment Effectiveness — Eficiência Global do Equipamento) é o indicador que mede quanto do tempo produtivo de uma máquina, linha ou planta é realmente aproveitado para produzir peças boas, no ritmo ideal e sem paradas. Criado por Seiichi Nakajima dentro da metodologia TPM (Total Productive Maintenance), o índice é calculado pela fórmula OEE = Disponibilidade × Performance × Qualidade e é a referência mundial para comparar a saúde de ativos industriais. Neste guia você vai entender o que é e o que significa o OEE, como calcular com um exemplo completo, quais são os benchmarks (classe mundial = 85%+), as 6 grandes perdas que ele revela e como melhorar o seu indicador na prática.
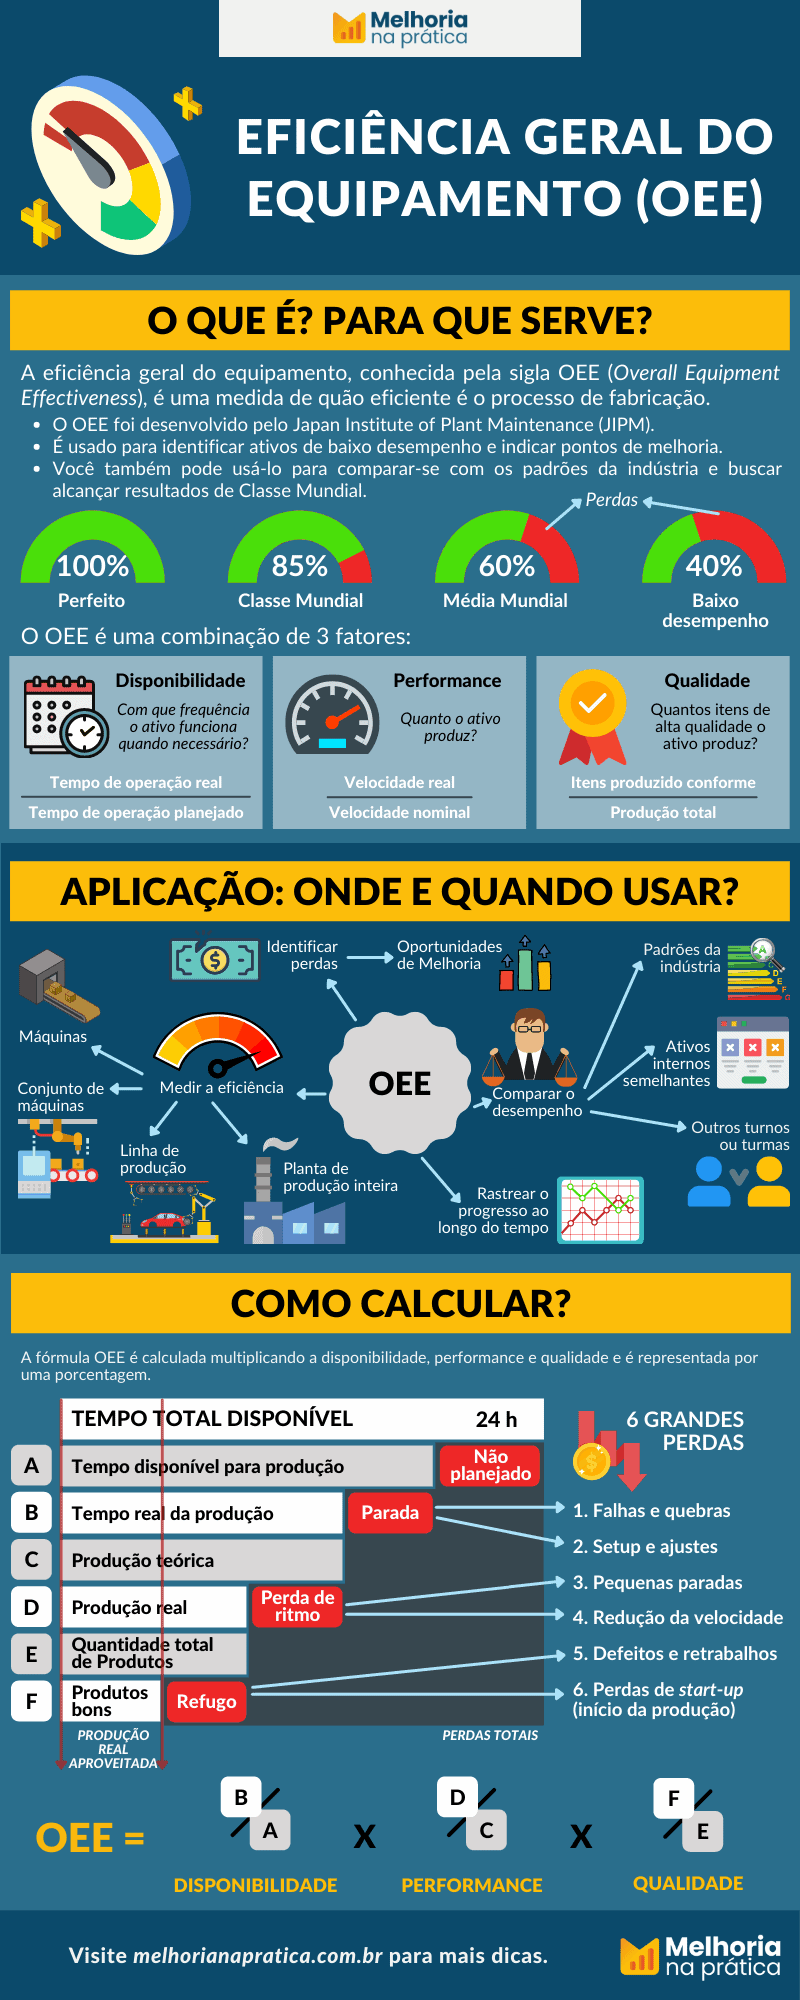
O OEE (Overall Equipment Effectiveness) — em português, eficiência geral ou global do equipamento — é uma medida de quão bem uma operação de manufatura é utilizada em comparação com o seu potencial total, durante os períodos em que está programada para operar. Na prática, ele identifica a porcentagem do tempo de fabricação que é verdadeiramente produtiva: muitas linhas operam com apenas 60% de eficiência, o que revela uma enorme oportunidade de melhoria contínua escondida em paradas, perdas de ritmo e defeitos.
O indicador foi desenvolvido pelo Japan Institute of Plant Maintenance (JIPM) para criar um índice único capaz de responder se uma máquina está funcionando perfeitamente. Ele pode ser aplicado a:
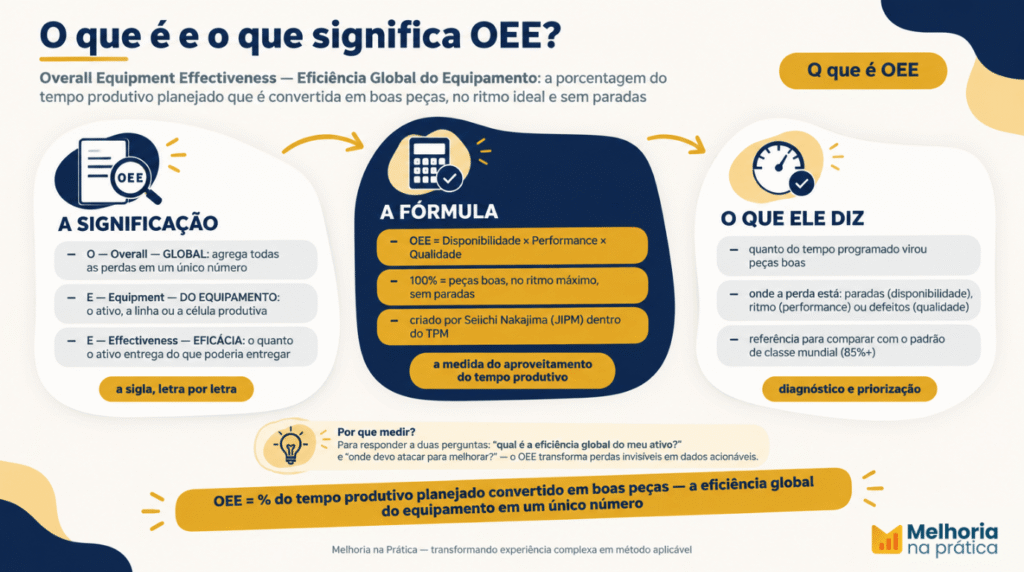
A sigla vem do inglês:
Em uma frase: o a eficiência geral do equipamento significa a porcentagem do tempo produtivo planejado que é de fato convertida em boas peças — ou seja, quanto “perto do perfeito” o equipamento opera.
O indicador não é apenas um número no painel: é o termômetro que conecta o chão de fábrica à estratégia. Quando o indicador cai, algo está errado em uma das três dimensões, e cada uma aponta para uma causa diferente:
| Fator baixo | O que indica | Causa típica |
|---|---|---|
| Disponibilidade | o ativo para quando deveria operar | quebras, falta de material, setups longos |
| Performance | o ativo produz abaixo do ritmo ideal | microparadas, perda de velocidade, má regulagem |
| Qualidade | o ativo gera defeitos | processos mal ajustados, falta de padronização |
Essa decomposição é o que torna o índice de desempenho tão valioso: ele não diz apenas que o desempenho está ruim — indica onde atacar. É a ponte entre o indicador e a análise de causa raiz que sustenta a excelência operacional.
A fórmula da eficiência global do equipamento é a multiplicação de três fatores:
OEE=Disponibilidade×Performance×QualidadeUma pontuação de 100% significa produção perfeita: apenas peças boas, no ritmo máximo, sem nenhuma parada. Na linguagem do indicador:
Na prática, o 100% é um ideal teórico. O padrão que as empresas buscam é o de classe mundial (85%+), que veremos adiante.
Para calcular o indicador, você precisa medir cada um dos três componentes. Vamos fazer isso com um exemplo prático.
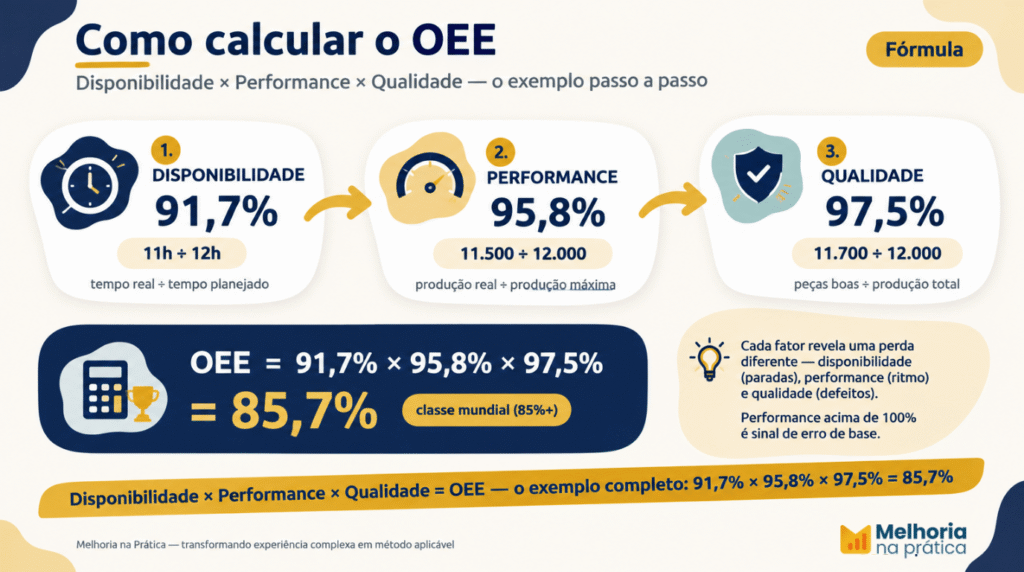
A disponibilidade mede o quanto o ativo operou em relação ao tempo em que deveria operar:
Ela exclui as paradas planejadas (manutenção preventiva, feriados, setups programados) e captura as paradas não planejadas.
Exemplo: a máquina deveria operar por 12 horas, sofreu uma pane e operou por 11 horas:
A performance mede a velocidade real de produção em relação à velocidade máxima projetada:
Exemplo: a máquina tem capacidade de 1.000 unidades/hora. Em 12 horas, o máximo seria 12.000 unidades; ela produziu 11.500:
Dica de especialista: a performance também pode ser calculada pela via do tempo de ciclo ideal (tempo de ciclo teórico ÷ tempo de ciclo real). E uma regra prática: performance acima de 100% é sinal de erro — ou o “tempo planejado” usado na disponibilidade está inflado, ou o tempo de ciclo ideal não é o correto. O limite superior real do fator é 100%.
A qualidade mede a proporção de peças boas em relação ao total produzido:
Exemplo: das 12.000 unidades produzidas, 300 saíram com defeito e ficaram inutilizáveis (11.700 boas):
| Fator | Cálculo | Resultado |
|---|---|---|
| Disponibilidade | 11h ÷ 12h | 91,7% |
| Performance | 11.500 ÷ 12.000 | 95,8% |
| Qualidade | 11.700 ÷ 12.000 | 97,5% |
| Índice OEE | 0,917 × 0,958 × 0,975 | 85,7% |
Ou seja, essa máquina opera com 85,7% de eficiência global — um resultado de classe mundial.
Dica prática: use uma planilha de cálculo de OEE que automatiza os três fatores a partir dos dados brutos de produção — evita erro de digitação e padroniza a medição entre turnos.
Materiais para download
Planilha de Cálculo de OEE
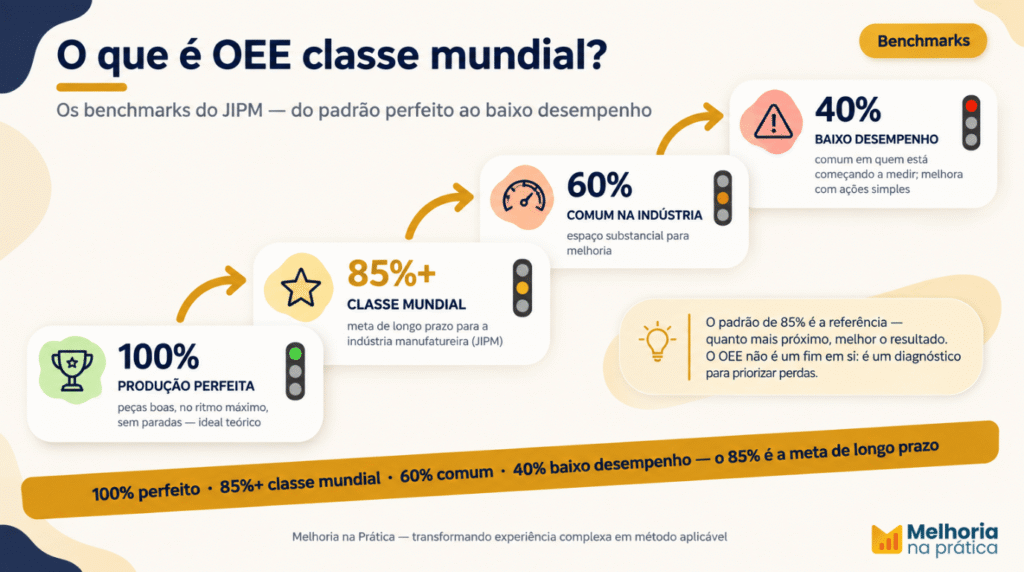
O JIPM criou o conceito de “World Class OEE” para classificar as plantas mais produtivas:
| Valor do indicador | Classificação | O que significa |
|---|---|---|
| 100% | Produção perfeita | Peças boas, no ritmo máximo, sem paradas (ideal teórico) |
| 85%+ | Classe mundial | Meta de longo prazo; refere-se à combinação ≈ 90% disponibilidade × 95% performance × 99,9% qualidade |
| 60% | Comum na indústria | Espaço substancial para melhoria |
| 40% ou menos | Baixo desempenho | Comum em quem está começando a medir; melhora com ações simples |
A métrica não é um fim em si: ele é um diagnóstico. O valor real está em usar a informação para priorizar perdas e agir — idealmente no gargalo do sistema (ver seção seguinte).
O indicador está diretamente ligado às 6 grandes perdas do TPM, as causas clássicas de ineficiência industrial. Cada uma impacta um fator da métrica:
| Perda | Fator impactado | Exemplo de ação |
|---|---|---|
| 1. Falhas e quebras | Disponibilidade | Manutenção preditiva + análise de causa raiz |
| 2. Setup e ajustes | Disponibilidade | Meta de longo prazo; refere-se à combinação ≈ 90% disponibilidade × 95% performance × 99,9% qualidade |
| 3. Pequenas paradas | Performance | Eliminar microparadas por abastecimento ou limpeza |
| 4. Redução de velocidade | Performance | Revisar lubrificação, desgaste e regulagem |
| 5. Defeitos e retrabalho | Qualidade | Poka-yoke, padronização via POP |
| 6. Perdas de start-up | Qualidade | Roteiro de partida e troca de turno padronizados |
Mapear essas perdas é o primeiro passo para reduzir os desperdícios e atacar a causa raiz com método. É aqui que o este indicador se conecta com o ciclo PDCA e com a Teoria das Restrições.
Aqui está o que separa este guia dos demais: nem todo índice merece ação imediata — o valor do gargalo, sim. Na lógica da TOC, a capacidade do sistema é definida pelo elo mais fraco. Melhorar a métrica de um equipamento que não é o gargalo não muda a produção do sistema — apenas gera estoque. A ordem correta é:
Integrada ao Lean (que acelera o fluxo ao redor do gargalo) e ao Seis Sigma (que reduz a variação na qualidade do ponto crítico), a lógica completa é o framework TLS: TOC decide onde agir; o índice de eficiência mede a saúde do ativo; Lean e Seis Sigma executam; POP sustenta.
Um roteiro objetivo para subir o indicador, do pior cenário (40–60%) ao patamar de classe mundial:
Enquanto o OEE considera apenas o tempo em que a máquina está programada para operar, o TEEP (Total Effective Equipment Performance) considera o tempo de calendário total (24h × 365 dias), incluindo as paradas planejadas. O TEEP revela o quanto o ativo é aproveitado em relação ao tempo absoluto disponível — útil para decisões de investimento e capacidade.
OEE (Overall Equipment Effectiveness) é o indicador que mede a eficiência global de um equipamento, calculado pela fórmula Disponibilidade × Performance × Qualidade.
Significa Eficiência Global do Equipamento: a porcentagem do tempo produtivo planejado que é convertida em peças boas, no ritmo ideal e sem paradas.
Multiplique Disponibilidade (tempo real ÷ tempo planejado), Performance (produção real ÷ produção máxima) e Qualidade (peças boas ÷ produção total). Exemplo: 91,7% × 95,8% × 97,5% = 85,7%.
Índice de desempenho de 85% é o padrão de classe mundial definido pelo JIPM, resultante de ≈90% de disponibilidade, ≈95% de performance e ≈99,9% de qualidade.
É o patamar de 85% ou mais estabelecido pelo JIPM (World Class OEE), meta de longo prazo para a indústria manufatureira.
O OEE considera só o tempo programado de operação; o TEEP considera o tempo de calendário total (24h × 365 dias), incluindo paradas planejadas.
Falhas e quebras, setup e ajustes (disponibilidade), pequenas paradas e redução de velocidade (performance), defeitos/retrabalho e perdas de start-up (qualidade).
Manufatura, logística, serviços e qualquer operação com ativos e fluxos — o método é o mesmo; o que muda é o indicador que você protege.
Priorize o gargalo, ataque a maior perda com PDCA/MASP, padronize o ganho em POP e sustente com monitoramento contínuo.
O índice de eficiência geral do equipamento é a linguagem comum entre produção, manutenção e gestão: transforma o desempenho de um ativo em dados acionáveis, aponta onde está a perda e orienta onde investir esforço. Comece simples: meça o indicador do gargalo, identifique a maior perda, ataque com método e padronize o ganho. Quando a métrica deixa de ser um número de parede e vira ferramenta de decisão, ele se torna a alavanca real de excelência operacional — um ciclo de cada vez.
Baixe sua Planilha de Cálculo de OEE: ela mede Disponibilidade, Performance e Qualidade — e revela onde está a perda que ninguém vê. Baixe grátis e descubra o OEE real do seu equipamento em minutos.
Materiais para download
Planilha de Cálculo de OEE


Excelente conteúdo.
Boa tarde, teria como me mandar este conteúdo sobre OEE por email? Muito obrigado
Acabei de enviar no seu email.
Muito explicativo! Parabens pelo conteudo
Ótimo material, vc poderia enviar paraeu e-mail o conteúdo do OEE ?
Obrigado pelo feedback, acabei e enviar para o seu email.