JUNTE-SE A MILHARES DE PESSOAS
Entre para nossa lista e receba conteúdos exclusivos e com prioridade.

Entre para nossa lista e receba conteúdos exclusivos e com prioridade.
FMEA é a análise de modos de falha e efeitos que antecipa riscos em produto, processo e projeto. Veja o que é, o que significa, como calcular o NPR, o AIAG & VDA e como aplicar.
O FMEA [Failure Mode and Effects Analysis — Análise de Modos de Falha e Efeitos] é uma metodologia preventiva e estruturada que identifica, avalia e prioriza as formas como um produto, um processo ou um sistema pode falhar — antes de a falha acontecer. Em vez de esperar o defeito aparecer na operação, a ferramenta trabalha no futuro do indicativo: o que pode dar errado, quão grave é, com que frequência pode acontecer e quão cedo conseguimos perceber? A partir dessas respostas, ela calcula um Número de Prioridade de Risco [NPR, ou RPN] que aponta onde agir primeiro — e, na versão mais atual do método (manual AIAG & VDA, 2019), substitui a priorização “cega” pela Prioridade da Ação (AP). Criada nos anos 1940 pela indústria militar, levada ao mainstream pela NASA e depois pela indústria automotiva, a análise é hoje um dos pilares da excelência operacional e um requisito direto de normas como a IATF 16949 e o pensamento baseado em risco da ISO 9001.
Neste guia você vai entender o que é FMEA, o que significa a sigla e por que ela é diferente da análise de causa raiz, conhecer os principais tipos (DFMEA, PFMEA, FMECA e outros), calcular o NPR com um exemplo completo e reavaliado após as ações, entender a atualização do manual AIAG & VDA de 2019 (os 7 passos e a Prioridade da Ação — que quase ninguém explica bem no Brasil) e ver como aplicar a ferramenta em manutenção, Lean Seis Sigma e gestão de projetos.
O FMEA é uma técnica estruturada para responder a três perguntas sobre qualquer elemento de um produto, processo ou sistema:
A ideia central é simples, mas poderosa: as falhas mais baratas de corrigir são as que nunca acontecem. Quando você antecipa o problema no papel — no projeto, no processo ou no planejamento — o custo de agir é mínimo. Quando o mesmo problema aparece na operação, o custo é exponencialmente maior: retrabalho, parada, reclamação, recall ou, nos piores casos, um acidente.
A análise é preventiva por natureza. Ela pergunta “como pode falhar?” antes de qualquer evento. A análise de causa raiz, por outro lado, é reativa: pergunta “por que já falhou?” depois do problema. Os dois são complementares — o FMEA evita a primeira ocorrência; a causa raiz impede a recorrência.
Em português, as traduções mais comuns são Análise de Modos de Falha e Efeitos, Análise dos Modos de Falha e seus Efeitos ou Análise do Tipo e Efeito de Falha — todas se referem à mesma metodologia. O essencial não é a tradução exata, e sim o método: transformar conhecimento tácito sobre riscos em uma lista priorizada e auditável de ações.
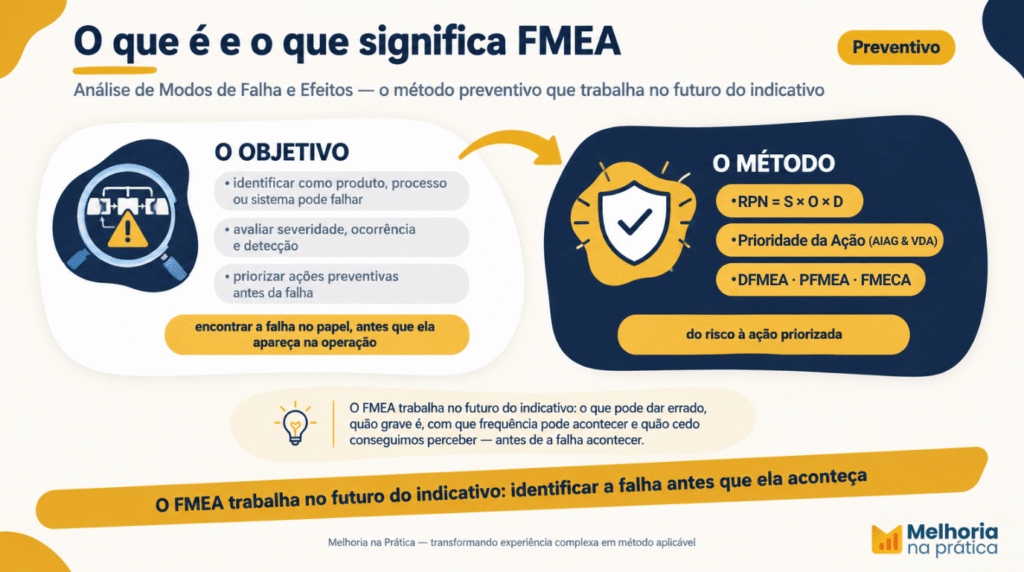
O método conecta três mundos que normalmente não conversam: qualidade (o produto precisa funcionar), risco (a operação não pode parar nem machucar) e projeto (a mudança precisa ser entregue com previsibilidade). Para gestores de projetos e de operações, os ganhos são:
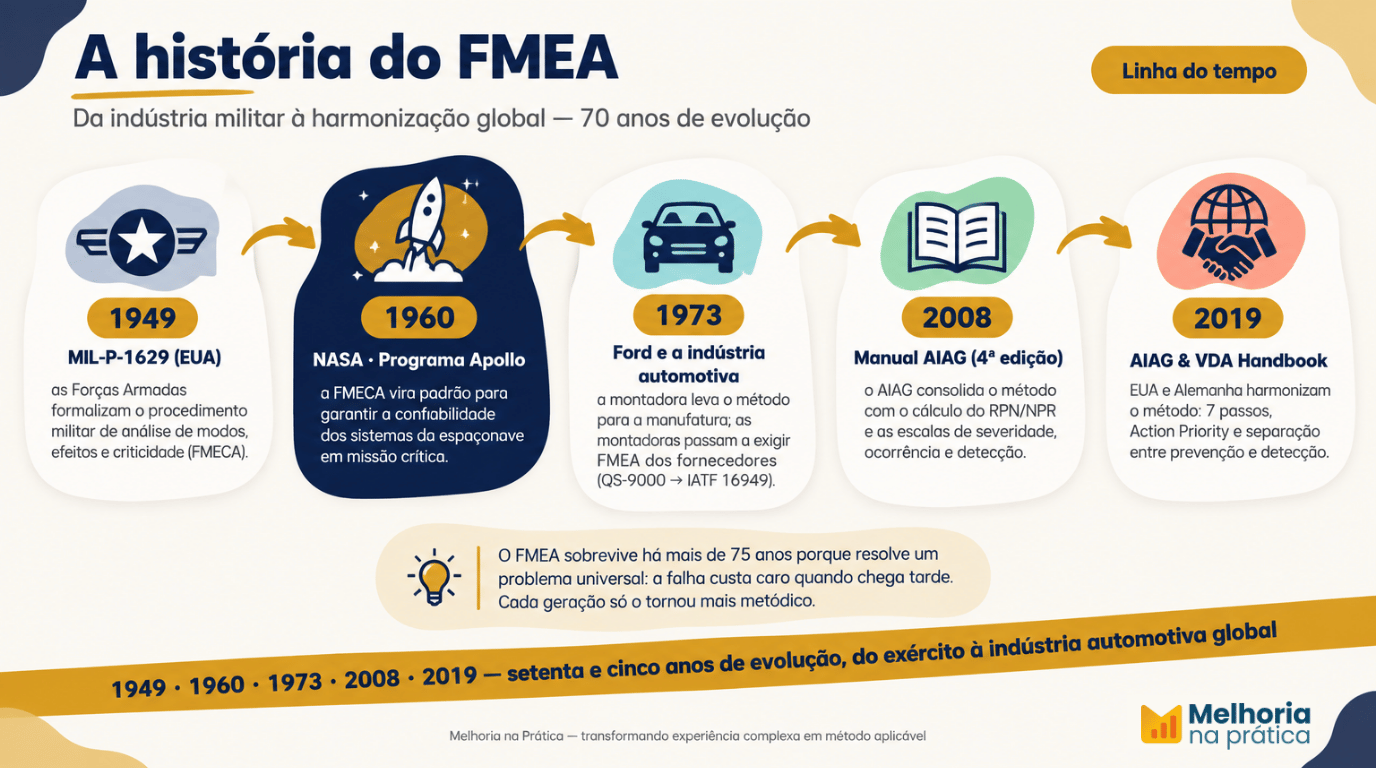
Entender a origem ajuda a entender por que o método é tão robusto. Ele nasceu em contextos onde falha não era opção.
1949 — Forças Armadas dos EUA. Em 9 de novembro de 1949, o Departamento de Defesa publicou o procedimento militar MIL-P-1629 [Procedures for Performing a Failure Mode, Effects and Criticality Analysis], formalizando a primeira versão — a FMECA, com o adicional de criticidade — para aumentar a confiabilidade de munições e sistemas militares.
1960 — NASA. O programa Apollo incorporou a FMECA para garantir que cada sistema da espaçonave funcionasse em condições extremas. Foi aí que o método ganhou a fama de ferramenta de missão crítica.
1973 — Ford e a indústria automotiva. A Ford levou a análise para a manufatura; em seguida, a exigência do método aos fornecedores virou padrão nas montadoras — primeiro via QS-9000, depois via IATF 16949, hoje a norma automotiva global. Foi essa exigência que popularizou o método no Brasil e no mundo.
2008 — Manual AIAG, 4ª edição. O AIAG [Automotive Industry Action Group] consolidou o método com o cálculo do RPN [NPR] e as escalas de severidade, ocorrência e detecção que a maioria dos treinamentos ainda ensina.
2019 — AIAG & VDA FMEA Handbook. A edição harmonizada entre o AIAG (EUA) e a VDA (Alemanha) trouxe a maior mudança em décadas: substituiu em boa parte o RPN pela Prioridade da Ação (Action Priority = AP), introduziu os 7 passos e separou controles de prevenção e detecção. Ainda é a versão na qual a indústria está se atualizando.
Leitura estratégica: o método de análise de falhas sobrevive há mais de 75 anos porque resolve um problema universal — a falha custa caro quando chega tarde. Cada geração só o tornou mais metódico.
O tipo é definido pelo objeto da análise. Todos seguem a mesma lógica; a pergunta é que muda:
| Tipo | O que analisa | Quando usar | Pergunta central |
|---|---|---|---|
| DFMEA [Design FMEA] | O projeto do produto | Antes de congelar o desenho | Como o projeto pode falhar? |
| PFMEA [Process FMEA] | O processo produtivo | Antes de iniciar a produção | Como o processo que fabrica pode falhar? |
| FMEA de Sistema | Arquitetura e interfaces | Na definição do sistema | Como os subsistemas interagem mal? |
| FMECA | Produto | Defesa, aeroespacial, nuclear | Qual falha é crítica para a missão? |
| FMEDA | Hardware / segurança funcional | Sistemas de segurança | Qual é a cobertura de diagnóstico? |
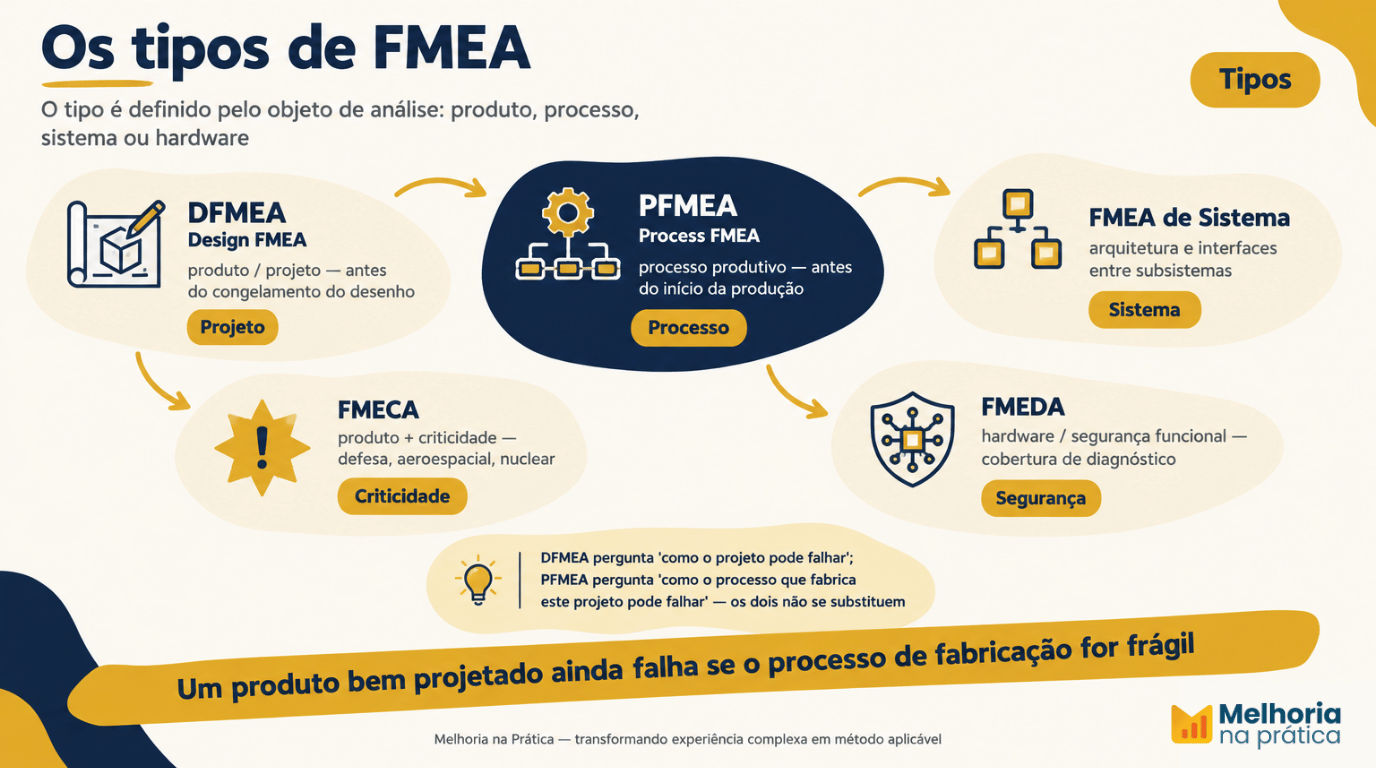
Na prática, DFMEA e PFMEA são os dois mais usados — e se complementam: um produto bem projetado ainda falha se o processo que o fabrica for frágil. A regra de ouro: o DFMEA alimenta o PFMEA, e o PFMEA alimenta o plano de controle. Ferramentas como o Ishikawa e os 5 porquês ajudam a levantar as causas dentro da análise — mas o FMEA vai além delas: quantifica e prioriza o risco para decisão, enquanto o Ishikawa organiza hipóteses.
O coração da versão clássica é o cálculo do Número de Prioridade de Risco [NPR, ou RPN em inglês]:
Em inglês, RPN = Severity × Occurrence × Detection. Cada fator é avaliado de 1 a 10, e o produto dos três indica o risco — quanto maior o NPR, mais urgente a ação.
Mede a gravidade do efeito da falha, se ela ocorrer. 1 = efeito imperceptível; 4–6 = degradação moderada; 9–10 = efeito grave (não conformidade que chega ao cliente, risco à segurança).
Mede a probabilidade de a causa acontecer. 1 = causa improvável; 5–6 = ocorre ocasionalmente; 10 = falha quase inevitável com o processo atual.
Mede a probabilidade de o controle atual NÃO detectar a falha antes de ela afetar o cliente. 1 = detecção quase certa; 10 = nenhum controle.
Regra de ouro: o erro de leitura mais comum em treinamentos é tratar a detecção como “quanto detecta”. É o oposto: nota alta = controle fraco. Detecção 10 significa que ninguém percebe a falha até o cliente reclamar.
Aplicação em um processo de corte industrial, com cinco modos de falha avaliados pela equipe. Note a coluna final: toda ação deve ser reavaliada — o objetivo não é preencher a planilha, é reduzir o risco e provar a redução.
| Modo de Falha | Efeito Potencial | O | S | D | NPR | Prioridade | Ação planejada | NPR após ação |
|---|---|---|---|---|---|---|---|---|
| Sistema não funciona | Atraso na produção | 6 | 4 | 2 | 48 | Moderada | Verificação do sistema de corte | 24 |
| Cortes mal feitos | Perda de qualidade do produto | 4 | 9 | 2 | 72 | Alta | Revisão da precisão + calibração | 36 |
| Desperdício de insumos | Aumento de custo | 3 | 1 | 4 | 12 | Baixa | Padronização da alimentação | 6 |
| Falta de manutenção | Máquina para de funcionar | 7 | 8 | 5 | 315 | Crítica | Manutenção preventiva + gatilho por horas | 63 |
| Placas mal dimensionadas | Máquina pode quebrar | 6 | 8 | 4 | 192 | Elevada | Calibração do sistema de corte | 48 |
A linha crítica (7 × 9 × 5 = 315) é a primeira ação: agendar manutenção preventiva. Após implementar, a equipe reavalia S, O e D — a ocorrência cai de 7 para 4 e a detecção melhora de 5 para 3, reduzindo o NPR de 315 para 63 (queda de ~80%). É esse ciclo — avaliar → agir → reavaliar — que separa um FMEA vivo de uma planilha de gaveta.
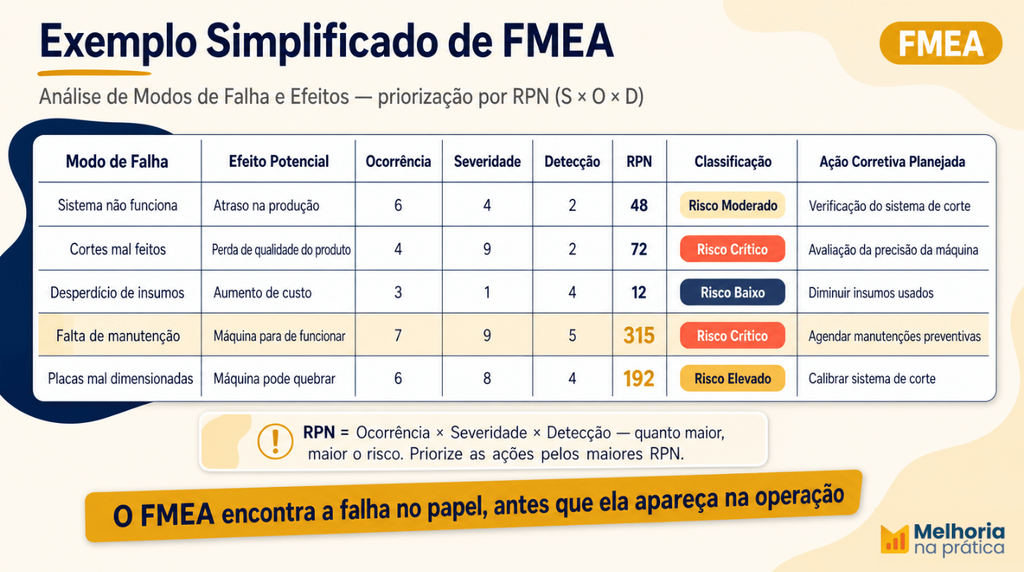
Priorize pelos maiores NPR, mas nunca ignore severidade 9–10 — quando a consequência envolve segurança ou cliente, a ação é obrigatória mesmo com NPR baixo.
O manual AIAG & VDA FMEA Handbook (2019) fez duas mudanças estruturais que poucos artigos brasileiros cobrem:
1. Substituiu a priorização “cega” pelo RPN pela Prioridade de Ação (AP). O problema do NPR clássico: ele dá o mesmo peso a severidade, ocorrência e detecção, gerando distorções. Um cenário de severidade 10 com O/D baixas pode ter NPR menor que outro de risco real menor. A tabela de Prioridade da Ação usa critérios lógicos que priorizam a severidade primeiro e classifica as ações em H (alta), M (média) e L (baixa) prioridade.
| Combinação típica (S · O · D) | Prioridade de Ação (AP) | Leitura |
|---|---|---|
| S = 9–10 (qualquer O/D) | H (alta) | Ação obrigatória — segurança ou cliente em risco |
| S = 5–8 · O alta · D alta | H (alta) | Risco alto de materializar o efeito sem detecção |
| S = 5–8 · O média · D média | M (média) | Ação recomendada; reavaliar após a implementação |
| S ≤ 4 · O baixa · D boa | L (baixa) | Monitorar; reavaliar em ciclos |
Regra de ouro do AP: severidade 9–10 sempre exige ação, mesmo com NPR baixo — o RPN numérico isolado nunca deve ser o único critério de decisão.
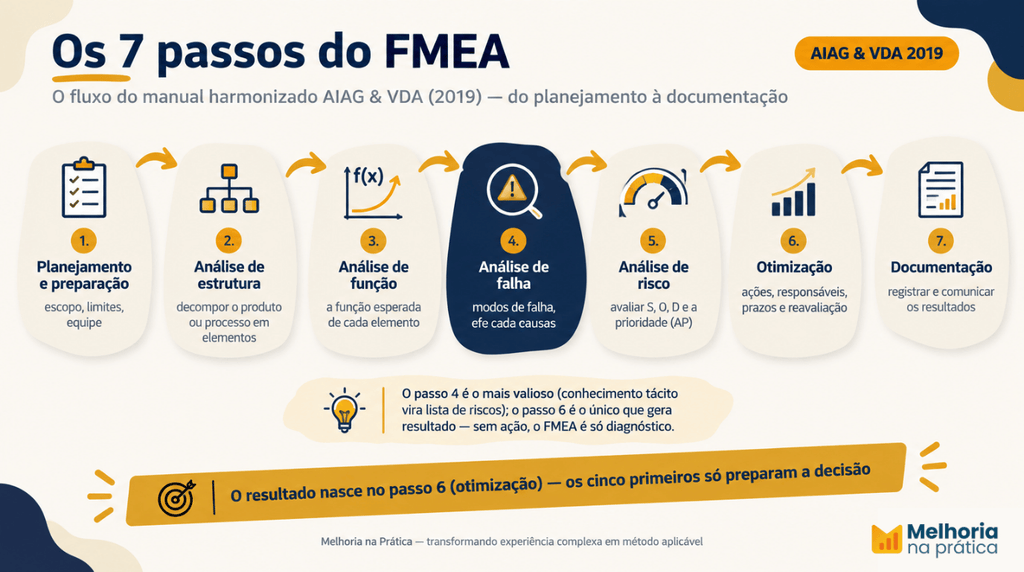
2. Os 7 passos do método — fluxo padronizado da preparação à documentação:
3. Separação entre prevenção e detecção. No modelo antigo, todos os controles entravam na mesma coluna. No novo manual ficam claros quais controles evitam a causa e quais apenas detectam a falha — e a detecção de um controle que só pega o problema depois é avaliada de forma mais severa.
Lição executiva: o passo 4 é o mais valioso (conhecimento tácito vira lista de riscos) e o passo 6 é o único que gera resultado. Sem ação, o FMEA é só um diagnóstico. Como diz quem aplica há décadas: um FMEA sem otimização é um relatório bonito que não muda nada.
O ciclo se conecta naturalmente ao PDCA: a análise alimenta o Planejar; as ações são o Executar; a reavaliação é o Verificar; o padrão atualizado (POP) é o Agir.
O FMEA não é uma ferramenta isolada — é uma técnica de avaliação de risco catalogada pela norma de gestão de riscos ISO 31010:2019 (a norma que lista as técnicas de suporte à norma de Gestão de Riscos ISO 31000). Isso tem um desdobramento importante: quem estrutura a gestão de riscos em projetos encontra o FMEA na norma certa, mesmo quando o próprio guia de projeto não o nomeia.
ISO 9001:2026 — pensamento baseado em risco. A norma de qualidade mais usada no mundo exige que a organização determine riscos e oportunidades que afetam a conformidade (cláusula 6.1). A norma não cita o FMEA pelo nome — mas a análise é a evidência prática que um auditor quer ver quando amostra “como vocês tratam riscos?”: riscos mapeados, priorizados e com ações.
ISO 31010:2019 + ISO 31000. Para a disciplina de gestão de riscos, o FMEA é uma das técnicas catalogadas da ISO 31010 para análise de falhas de produto, processo e sistema. Vale a distinção prática: a matriz probabilidade × impacto prioriza; o método aprofunda a análise de falhas técnicas; e a simulação de Monte Carlo quantifica a contingência e a probabilidade de cumprir prazo/custo. São três camadas complementares da mesma disciplina.
IATF 16949 / APQP / PPAP. Na indústria automotiva, o FMEA não é opcional: é requisito do APQP e documento de submissão do PPAP. Fornecedor que não mantém PFMEA atualizado não aprova peça. É a exigência normativa que mais sustenta o uso do método no Brasil.
PMBOK 8 e ISO 21502. No PMBOK 8, a gestão de riscos vive no Domínio de Desempenho do Risco (plano → identificar → analisar → planejar respostas → implementar → monitorar). O guia não cataloga o FMEA como ferramenta padrão — mas a ISO 31010, sim. Para riscos técnicos de produto e processo — exatamente o território de projetos e de projetos de capital (FEL) — a análise é a ponte que preenche a lacuna entre a identificação genérica de riscos e a priorização técnica detalhada, alimentando a decisão de gate.
Na manutenção, o método — especialmente a variante FMECA — é a base da análise de confiabilidade. Ele identifica quais modos de falha do equipamento têm maior impacto na missão e na segurança, orientando:
Quando uma máquina para com frequência, o FMEA ajuda a responder “por que exatamente?” antes de investir em mais manutenção — e a apontar se o problema é preventiva mal calibrada, peça crítica indisponível ou processo mal padronizado.
No Seis Sigma, o FMEA aparece nas fases de Analisar e Melhorar do DMAIC: depois de identificar a causa raiz, a equipe usa a análise para avaliar os riscos das soluções e dos controles antes de implementar. Também é usado no Design for Six Sigma [DFSS] para projetar novos produtos à prova de falha desde a origem.
Se você conduz projetos — especialmente projetos de melhoria ou de capital — a análise responde perguntas que a matriz de riscos convencional não responde: quais modos de falha do equipamento novo podem atrasar a partida? qual componente do processo crítico tem o pior perfil de detecção?
A integração com a governança é direta: o FMEA alimenta a decisão de gate no FEL, e a simulação de Monte Carlo quantifica o risco que a análise priorizou — uma é a lente qualitativa; a outra, a quantitativa.
A análise de modos e efeitos de falhas é um dos métodos mais favorecidos pela inteligência artificial aplicada à engenharia, porque grande parte do trabalho é exatamente o que a IA faz bem: coletar, categorizar e sugerir a partir de grandes volumes de dados. As aplicações mais concretas hoje:
O limite é o mesmo de sempre: a IA organiza e sugere; a decisão sobre o que priorizar e como responder é humana. A análise continua sendo, no fundo, uma disciplina de engenharia — a IA a acelera, não a substitui.
FMEA (Failure Mode and Effects Analysis, ou Análise de Modos de Falha e Efeitos) é a metodologia que identifica, avalia e prioriza as falhas potenciais de um produto, processo ou sistema antes de elas acontecerem.
A sigla significa Failure Mode and Effects Analysis — em português, Análise de Modos de Falha e Efeitos. Na prática, é o método preventivo que transforma “o que pode falhar” em uma lista priorizada de ações.
A priorização clássica usa o NPR: NPR = Severidade × Ocorrência × Detecção, cada uma em escala de 1 a 10. Exemplo: falta de manutenção com S=9, O=7, D=5 → NPR = 315. Após as ações, redefine-se S, O e D e o risco deve cair (no exemplo, 63).
O DFMEA analisa falhas de projeto do produto; o PFMEA analisa falhas do processo de fabricação. Eles se complementam e não se substituem.
É a tabela do manual AIAG & VDA (2019) que substitui em boa parte o NPR, priorizando a severidade primeiro e classificando as ações em alta (H), média (M) e baixa (L) prioridade. Severidade 9–10 sempre exige ação.
A norma não menciona o FMEA pelo nome, mas a cláusula 6.1 exige pensamento baseado em risco — e o FMEA é uma das evidências práticas dessa análise. Na IATF 16949, sim, é obrigatório via APQP/PPAP.
O FMEA é preventivo (analisa o que pode falhar, antes); a análise de causa raiz é reativa (analisa por que já falhou, depois). São complementares.
Sim. A variante FMECA sustenta a análise de confiabilidade, orienta planos de manutenção preventiva/preditiva e explica perdas de disponibilidade do OEE.
É a extensão do FMEA que adiciona a análise de criticidade — usada em defesa, aeroespacial e nuclear para classificar falhas pelo impacto na missão e na segurança.
O FMEA é analítico e de baixo para cima (componente → sistema). A FTA (árvore de falhas) é dedutiva e de cima para baixo (evento → causas). O HAZOP é usado para riscos de processo com desvios de parâmetros. Para falhas técnicas de produto/processo, o FMEA é a ferramenta de entrada.
Sim. O método é o mesmo; muda o objeto de análise. Basta adaptar os modos de falha ao fluxo do processo, seja produtivo, administrativo ou de serviço.
Nas fases de Analisar e Melhorar: depois da causa raiz, para avaliar o risco das soluções e dos controles antes de implementar.
O FMEA é mais do que uma planilha com colunas de S, O e D. É uma disciplina de prevenção que transforma o conhecimento tácito da equipe em decisão priorizada, auditável e reavaliada. Ele conecta qualidade, risco, manutenção e projeto no mesmo idioma: o que pode falhar, quão grave é, e o que vamos fazer a respeito — e quanto o risco caiu depois que fizemos.
Comece simples: escolha um processo crítico, reúna a equipe certa, liste os modos de falha, calcule o NPR (ou use a Prioridade da Ação do AIAG & VDA) e implemente as ações, reavalie o risco e padronize o ganho. Quando a análise vira rotina, ela deixa de ser exigência normativa e passa a ser a memória operacional que impede o mesmo problema de voltar duas vezes.
E lembre-se das camadas: a matriz de riscos prioriza, o FMEA aprofunda a falha técnica, e a simulação de Monte Carlo quantifica a contingência — cada uma no seu papel, todas no mesmo sistema de excelência operacional.
Quer começar agora? Baixe a Planilha de FMEA — kit prático com escalas S/O/D, cálculo automático de NPR (e lógica da Prioridade da Ação), abas de ações e reavaliação e dashboard de riscos — para aplicar o método no seu próximo processo crítico.